Процесс производства кухонной посуды по OEM-заказам преобразует идею продукта в повторяемую производственную систему посредством девяти этапов контроля: техническое задание, анализ конструкции с учетом технологичности производства, утверждение спецификаций, изготовление оснастки, инженерные образцы, валидация, опытное производство, серийное производство и окончательный выпуск. Серийное производство должно начинаться только после того, как покупатель и производитель утвердят измеримые требования, репрезентативный для производства эталонный образец, упаковку, испытания и контроль процесса.
Время чтения: 14 минуты
Самое важное отличие в производстве посуды на заказ (OEM) заключается в разнице между изготовлением одного привлекательного образца и выпуском тысяч одинаковых изделий. Прототип, изготовленный вручную, может продемонстрировать форму и внешний вид, но он не обязательно докажет, что формовка, склеивание, полировка, покрытие, сборка или упаковка могут воспроизвести результат. Поэтапный процесс сокращает этот разрыв, требуя подтверждения перед принятием каждого необратимого решения.
Практическое правило: каждый этап производства кухонной посуды должен завершаться указанием конечного результата и решением об утверждении. Если отсутствуют спецификация, эталонный образец, метод испытаний, файл упаковки или запись об изменениях, проект не готов к следующему этапу, даже если по графику должно начаться производство.
Что такое производство кухонной посуды по OEM-заказам?
Производство посуды по заказу производителя (OEM) означает, что завод производит посуду в соответствии с дизайном, техническими характеристиками, целевыми показателями производительности и требованиями к брендингу, заданными покупателем. Покупатель определяет, каким должен быть продукт, а производитель преобразует эти требования в оснастку, материалы, процессы, контроль качества, упаковку и производственную документацию. Точное разделение ответственности за дизайн и инженерные аспекты должно быть прописано в соглашении по проекту.
OEM-производство отличается от выбора существующего продукта и изменения только логотипа или коробки. Программа, основанная на каталоге, использует проверенные формы корпуса и отработанную оснастку, поэтому разработка может сосредоточиться на вариантах материалов, отделке, брендинге и упаковке. Полноценная программа OEM может включать в себя запатентованную геометрию, ручки, крышки, конструкцию или требования к производительности, что создает дополнительные риски в области проектирования, проверки, оснастки, затрат и сроков. Покупатели могут сравнить эти пути в руководстве по выбору посуды OEM и ODM.
Что представляют собой девять контрольных точек на пути от проектирования до серийного производства?
| Gate | Вопрос, на который нужно ответить | Требуемый вывод | Решение о выпуске |
|---|---|---|---|
| 1. Краткое описание продукта | Для чего предназначена кухонная посуда и для какого рынка? | Утвержденное техническое задание | Область применения ясна с коммерческой и технической точки зрения. |
| 2. Обзор DFM | Можно ли изготовить данную конструкцию многократно? | Технико-экономическое обоснование и пересмотренные чертежи | Риски и компромиссы принимаются. |
| 3. Замораживание технических характеристик | Что именно будет измеряться и контролироваться? | Спецификация продукции и ведомость материалов | Существует контролируемая базовая модель проектирования. |
| 4. Инструменты | Может ли производственное оборудование воспроизвести заданный дизайн? | Утвержденный план оснастки и испытание инструмента. | Инструменты позволяют изготовить пригодные для использования первые детали. |
| 5. Инженерный образец | Соответствует ли физический продукт замыслу дизайнеров? | Измеренная выборка и список проблем | Внесение изменений в дизайн завершено. |
| 6. проверка достоверности | Соответствует ли продукт своему назначению и требованиям рынка? | Результаты испытаний и утвержденный эталонный образец | Принимаются показатели эффективности и соответствие требованиям. |
| 7. Пилотный запуск | Можно ли воспроизвести в процессе производства утвержденный результат? | Отчет пилота, план управления и ограничения | Процесс запущен для масштабирования. |
| 8. Массовое производство | Проводится ли контроль качества каждой партии на этапе производства? | Прослеживаемые производственные и контрольные записи | Соответствующие требованиям изделия переходят к упаковке. |
| 9. Финальный релиз | Заказ выполнен полностью и готов к отправке? | Окончательная проверка и отгрузочные документы | Разрешенные товары выпущены |
Первый этап: Как покупатель должен определить техническое задание на продукт?
В техническом задании на продукт должны быть указаны пользователь, задача приготовления пищи, канал сбыта, целевой рынок, ценовая позиция, ожидаемый объем, дата запуска и обязательные требования к продукту. Кастрюля для супа в ресторане и сковорода для бытового использования могут быть изготовлены из нержавеющей стали, но их вместимость, удобство использования, долговечность, упаковка и приоритеты контроля качества могут различаться. Техническое задание предотвращает ситуацию, когда завод решает неправильную коммерческую задачу.
В подробном техническом задании указываются измеримые результаты, а не субъективные прилагательные. Термин «рукоятка премиум-класса» неоднозначен, в то время как требуемый материал рукоятки, способ крепления, ожидаемая температура, целевой баланс и внешний вид дают инженерам основу для оценки. Изображения-образцы могут прояснить замысел, но они не должны заменять размеры, материалы, конструкцию или требования к производительности.
Покупатель также должен указать целевой рынок до начала проектных работ. Требования к материалам, контактирующим с пищевыми продуктами, маркировка, формулировки на упаковке, объем испытаний и документация могут повлиять на выбор материалов и конструкцию. Добавление рынка после утверждения оснастки может потребовать пересмотра проекта, поскольку компонент, принятый в одном регионе, может не соответствовать плану соответствия другого покупателя.
Этап 2: Что происходит на этапе проектирования с учетом технологичности производства?
Проектирование с учетом технологичности производства (DFM) проверяет, можно ли реализовать концепцию в готовом виде с использованием имеющихся материалов, инструментов, оборудования, допусков и методов контроля качества. Завод анализирует глубину корпуса, коэффициент вытяжки, переход между стенками, геометрию обода, конструкцию основания, крепление ручки, посадку крышки, доступ для финишной обработки, последовательность сборки и ограничения упаковки. DFM не предполагает ослабления конструкции; это структурированное сравнение проектного замысла с воспроизводимым производством.
Хороший анализ DFM (проектирование для производства) четко указывает на компромиссы. Увеличение толщины стенок может улучшить воспринимаемую прочность, но может изменить усилие формования, вес, характеристики нагрева, стоимость и транспортировку. Сильно выточенная рукоятка может усилить визуальную привлекательность, но потребует эксклюзивной оснастки и более сложной полировки. Покупатель может затем выбрать, какое преимущество оправдывает дополнительные производственные ограничения.
Выбор материала должен осуществляться в рамках DFM (проектирование для технологичности), поскольку марка и конструкция влияют как на эксплуатационные характеристики изделия, так и на особенности производства. Для нержавеющей стали, алюминия, углеродистой стали и многокомпонентных конструкций используются различные методы формования, соединения, обработки поверхности и тестирования. В руководстве по выбору посуды из нержавеющей стали (201 против 304) объясняется, как выбор материала связан с коррозионной средой, позиционированием изделия и себестоимостью производства.
Этап 3: Что должно быть зафиксировано в спецификации продукта?
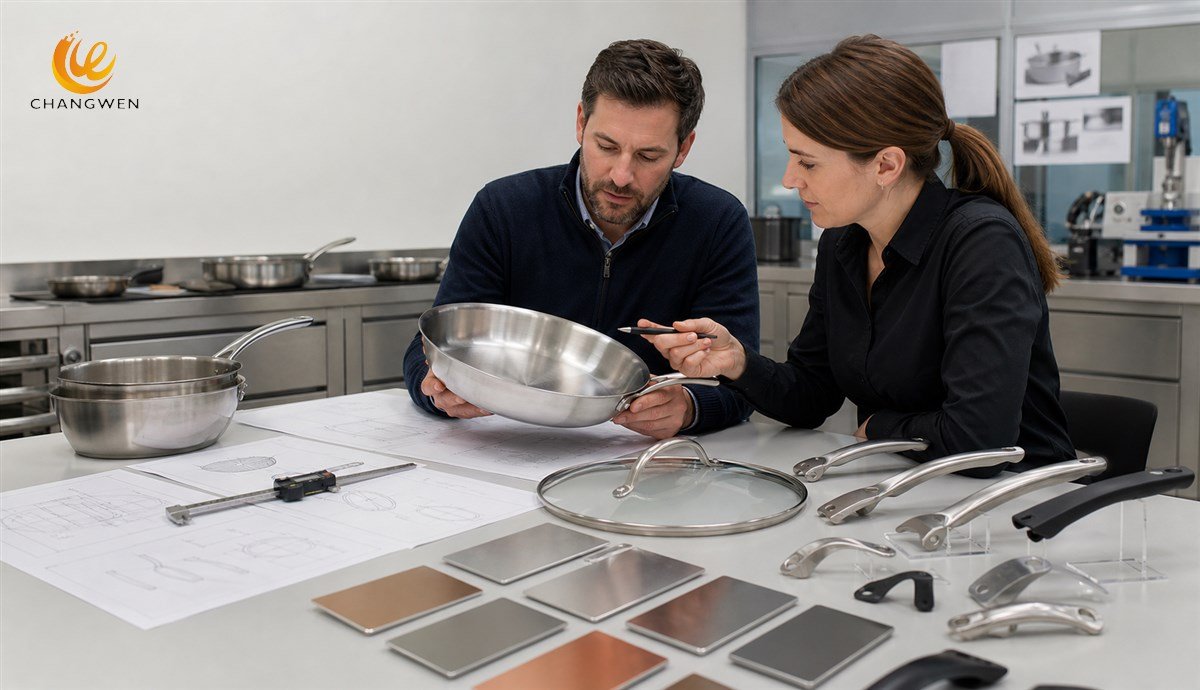
Заключение о фиксированных технических условиях создает контролируемую базовую структуру, которой должны следовать инженерный, закупочный, производственный и контрольно-качественный отделы. В спецификации должны быть определены размеры и допуски, материал для каждого компонента, контактирующего с пищевыми продуктами, и конструктивного элемента, конструкция корпуса и основания, толщина, диапазон веса, отделка, цвет, соответствие ручки и крышки, метод нанесения логотипа, эксплуатационные испытания, ограничения по внешнему виду, упаковка, этикетки и утвержденный макет.
Спецификация материалов должна содержать информацию обо всех компонентах, а не только о видимой части изделия. Сковорода может быть изготовлена из утвержденной стали, но выйти из строя из-за замены ручки, заклепки, основания, покрытия, кнопки, вставки или упаковки. Контроль на уровне компонентов позволяет выявлять возможные замены до начала производства.
Фиксация спецификации не означает невозможность внесения изменений в дальнейшем. Это означает, что каждое последующее изменение должно быть задокументировано, оценено, утверждено и связано с новой редакцией. В записи об изменениях должно быть указано, что изменилось, почему это изменилось, какие образцы или испытания необходимо повторить, какой ассортимент продукции затронут и когда новая редакция вступает в силу. Неконтролируемые устные изменения являются распространенной причиной несоответствия образцов и производственной продукции.
Раздел 4: Как разрабатываются и утверждаются кухонные принадлежности?
Инструментарий для изготовления посуды может включать в себя формовочные штампы, обрезные инструменты, приспособления для склеивания, формы для ручек, сварочные приспособления, полировальные приспособления, измерительные приборы и упаковочные штампы. Необходимый инструментарий зависит от того, использует ли конструкция существующую платформу, модифицирует существующий компонент или вводит новую геометрию. В перечне инструментов должны быть указаны право собственности, предполагаемое использование, условия хранения, технического обслуживания, доработки и критерии приемки.
При утверждении инструмента следует оценивать детали, изготовленные с его помощью, а не только внешний вид инструмента. Пробные детали выявляют такие проблемы, как упругость, утонение, деформация, однородность отделки, поверхностные дефекты, посадка крышки, выравнивание ручки и другие проблемы, которые невозможно полностью предсказать по чертежу. Коррекция инструмента перед утверждением обычно менее проблематична, чем компенсация его недостатков путем ручной обработки при массовом производстве.
Затраты на оснастку следует отделять от текущих удельных затрат, чтобы покупатели могли понимать инвестиции и объективно сравнивать предложения. Модель себестоимости производства посуды OEM объясняет, как разработка, оснастка, материалы, качество, упаковка и логистика формируют различные уровни затрат. Низкая цена за оснастку не означает автоматически лучшее качество, если она приводит к производству нестабильных деталей или не предусматривает условий владения.
Задание 5: Что должен доказать инженерный образец?
Инженерный образец доказывает, что физическая конструкция соответствует заданным размерам, взаимосвязям при сборке, целям внешнего вида и основным функциям. Образец должен быть измерен в соответствии с утвержденной спецификацией, и каждое отклонение должно быть зафиксировано. Утверждение, основанное только на фотографиях, не может адекватно подтвердить вес, баланс, текстуру поверхности, плоскостность, соответствие или удобство использования.
Различные типы образцов отвечают на разные вопросы. Визуальный макет может подтвердить пропорции и стиль, функциональный прототип — проверить его использование, а образец для серийного производства — продемонстрировать реальный процесс изготовления. Покупатели должны маркировать каждый тип образца, чтобы одобрение внешнего вида модели не было ошибочно принято за разрешение на начало массового производства.
В результате выборочной проверки должен быть составлен список закрытых проблем. Для каждой проблемы необходимо указать ответственное лицо, корректирующие действия, сроки, затронутый документ и результат проверки. Комментарии типа «улучшить качество доработки» слишком расплывчаты; в ходе проверки следует указать местоположение, тип дефекта, допустимые границы и утвержденный стандарт сравнения.
Ввод 6: Чем отличаются проверка проекта и проверка продукта?
Проверка конструкции предполагает проверку соответствия изделия техническим характеристикам. Валидация продукта проверяет, подходит ли заявленный продукт для предполагаемого пользователя и рынка. Кастрюля может пройти проверку размеров, но при этом оставаться неустойчивой на целевой плите или иметь неудобную ручку под реальной нагрузкой. На оба вопроса необходимо ответить, прежде чем образец станет эталоном для массового производства.
Выбор испытаний должен основываться на материале изделия, его конструкции, степени риска, предполагаемом использовании, требованиях к месту назначения и протоколе покупателя. Соответствующие проверки могут касаться идентификации материала, размеров, вместимости, плоскостности дна, крепления ручки, прилегания крышки, термических характеристик, воздействия коррозии, свойств покрытия, ударопрочности, защиты упаковки или точности маркировки. В статье не следует предполагать, что все испытания применимы ко всем типам посуды; согласованный план испытаний определяет правильный объем испытаний.
Контрольный образец приобретает смысл только тогда, когда он связан с той же редакцией спецификации и результатами испытаний, которые использовались в производстве. Покупатель и производитель должны идентифицировать, заверить, подписать, сфотографировать или иным образом контролировать утвержденный контрольный образец в соответствии со своей системой качества. Немаркированный образец на складе завода не может надежно контролировать будущие партии.
Ввод 7: Почему перед массовым производством необходим пилотный запуск?
Пилотный запуск проверяет производственный процесс, а не просто повторяет выборочную работу. В ходе пилотного запуска используются предусмотренные инструменты, материалы, операторы, настройки, последовательность сборки, методы контроля и упаковка, чтобы выявить проблемы, которые проявляются только при прохождении нескольких единиц через линию. Таким образом, пилотный запуск позволяет ответить на вопрос, можно ли воспроизвести утвержденную конструкцию со стабильной скоростью.
В ходе пилотной оценки следует сравнивать вариации между отдельными экземплярами, а не только с лучшим. Инспекторам следует проверять разброс размеров, однородность поверхности, плоскостность основания, выравнивание компонентов, взаимозаменяемость крышек, размещение логотипа, соответствие упаковки и характер дефектов. Процесс, в результате которого получается один превосходный экземпляр среди множества нестабильных, не готов к массовому производству.
В отчете о пилотном проекте следует зафиксировать фактические настройки, выход годной продукции, проблемы, корректирующие действия, частоту проверок, план выборочного контроля и пределы выпуска. Если пилотный проект требует значительной ручной корректировки, команда должна определить, является ли эта работа контролируемым этапом производства или свидетельством того, что возможности инструментария и процесса остаются недостаточными. Скрытая доработка делает масштабирование менее предсказуемым.
Что должно быть одобрено на этапе запуска серийного производства?
Для запуска серийного производства необходимы утвержденная спецификация, ведомость материалов, производственный эталонный образец, результаты испытаний, состояние оснастки, технологическая схема, план контроля, инструкции по проверке, файлы упаковки, количество заказа, график и запись об изменениях. Коммерческого одобрения недостаточно, пока сохраняется возможность предоставления технических доказательств.
План контроля должен связывать каждое важное требование с этапом производства, методом контроля, периодичностью, оборудованием, пределом, записью и реакцией. Идентификация материала осуществляется на этапе входного контроля; размеры могут проверяться после формовки; для проверки качества склеивания или плоскостности могут потребоваться технологические проверки; для отделки и сборки необходимы визуальные и функциональные критерии; для упаковки необходимо подтверждение артикула и количества. Контроль в конце производственной линии не может восстановить контроль, отсутствовавший на предыдущих этапах.
Покупатель также должен подтвердить, как будет осуществляться выявление, изоляция, проверка, переработка или отбраковка несоответствующей продукции. Четко определенный план реагирования предотвращает повторное попадание сомнительных единиц в производственный процесс без разрешения. Прослеживаемость должна связывать партии сырья и компонентов с соответствующей производственной документацией готовой продукции на уровне, соответствующем проекту.
Ввод 8: Как посуда проходит этап массового производства?
Серийное производство начинается с утвержденных материалов и комплектующих. Входной контроль проверяет соответствие металла, ручек, крышек, крепежных элементов, покрытий, упаковки и этикеток спецификации и необходимой документации. Использование непроверенных материалов приводит к дефектам, которые могут быть не обнаружены при последующей визуальной проверке.
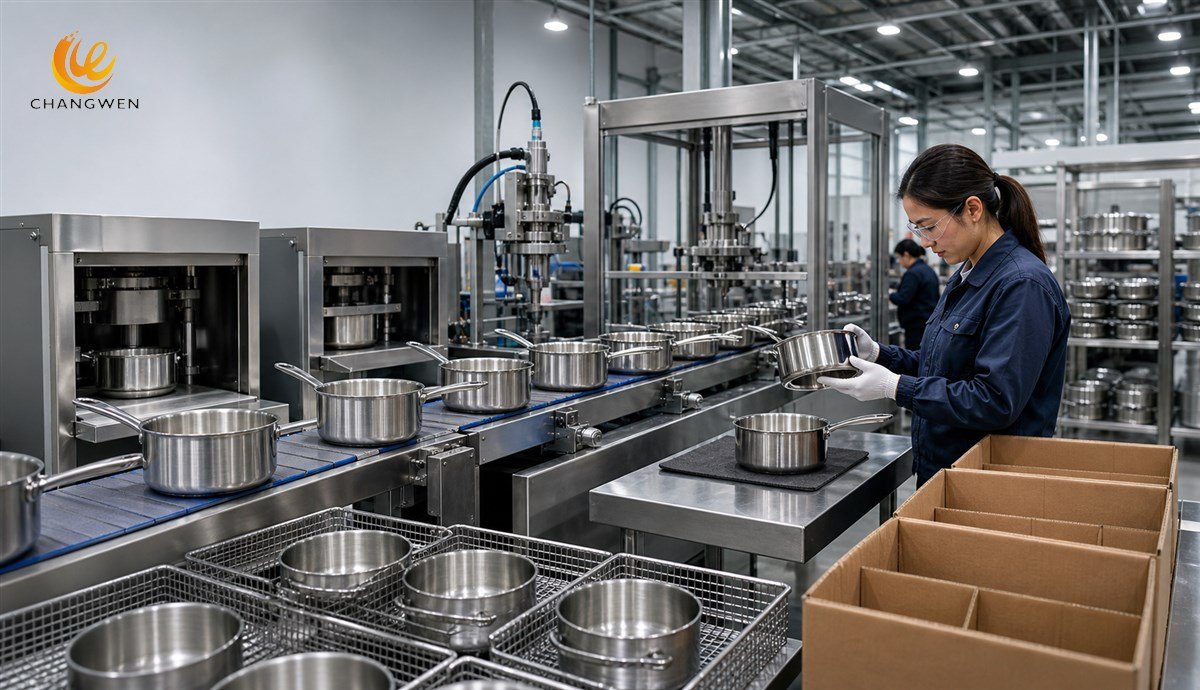
Процесс изготовления корпуса зависит от конструкции посуды. К распространенным этапам металлообработки относятся подготовка заготовки, формовка или вытяжка, обрезка, соединение оснований, механическая обработка, сварка или клепка, шлифовка, полировка, нанесение покрытия или обработка поверхности, очистка, сборка, маркировка и контроль качества. Фактический процесс должен быть специфичным для каждого продукта, поскольку для посуды из нержавеющей стали, алюминия, углеродистой стали и изделий с плакированным покрытием не существует единого универсального процесса.
Контроль технологического процесса следует проводить вблизи операции, создающей данную характеристику. Размеры, полученные в процессе формовки, наиболее полезны до того, как последующая сборка скроет причину дефекта; выравнивание рукоятки следует проверять, когда крепление еще можно исправить; дефекты отделки следует выявлять до того, как упаковка увеличит стоимость. Раннее обнаружение снижает добавленную стоимость некачественного изделия.
В документации по серийному производству должны быть указаны версия продукта, партия, дата, линия или процесс, результаты проверки и утвержденное решение. Документация — это не просто бумага; она позволяет производителю определить, где начались отклонения и какие готовые изделия могут быть затронуты. Эта возможность особенно важна для повторных заказов, поскольку стабильность должна демонстрироваться с течением времени, а не только во время запуска.
Ворота 9: Что происходит во время окончательной проверки и выпуска груза?
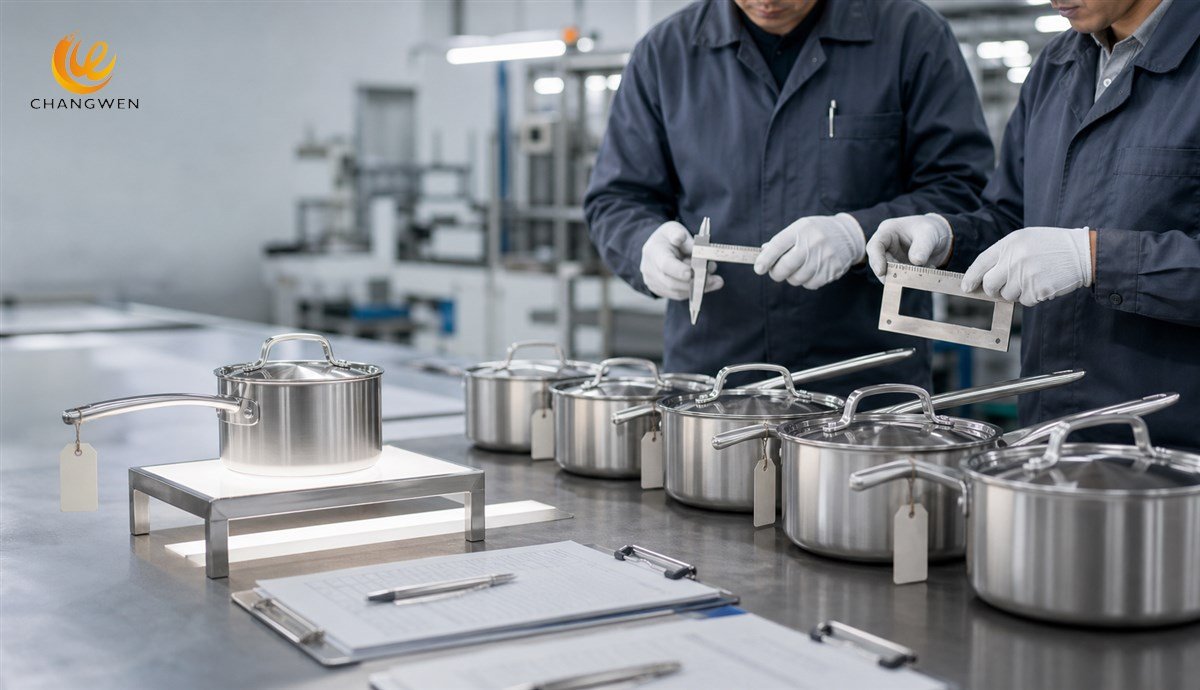
Окончательная проверка подтверждает соответствие выполненного заказа утвержденным требованиям к продукции, упаковке, маркировке, количеству и качеству изготовления перед отгрузкой. План проверки должен определять партию, метод отбора проб, категории дефектов, правила приемки, размеры, функциональные проверки, проверки упаковки и формат отчетности. Общее утверждение о том, что товар «прошел контроль качества», не является достаточным доказательством для выпуска.
Окончательный контроль дополняет, а не заменяет собой контроль технологического процесса. Некоторые характеристики невозможно экономически или надежно проверить после упаковки, и прошедший проверку образец не может доказать стабильность неконтролируемого процесса. Строгий производственный контроль предотвращает дефекты; окончательный контроль позволяет оценить, соответствует ли готовая партия согласованным правилам выпуска.
При оформлении отгрузки также должны быть подтверждены коммерческий счет-фактура, упаковочный лист, количество коробок, маркировка, документы на продукцию и результаты испытаний, этикетки получателя и согласованные условия доставки. Проверка упаковки имеет важное значение, поскольку даже если подходящая по качеству упаковка прибыла поцарапанной, деформированной, влажной или с неправильной маркировкой, это все равно считается неудачной доставкой. Утвержденная упаковка должна защищать продукт на протяжении всего предполагаемого пути распространения.
Как покупатели могут предотвратить расхождение между образцом и серийным производством?
Отклонение от образца в процессе производства предотвращается за счет контроля спецификации, спецификации материалов, эталонного образца, настроек процесса, утвержденных источников и изменений в рамках единой системы. Один только образец не может определить скрытые детали материала, допусков или процесса. Заводу и покупателю необходима согласованная цепочка подтверждения от пересмотра проекта до отгрузки партии.
Покупателям следует уточнить, кто имеет право утверждать замены и как будет оформлено такое утверждение. Замена ручки, источника металла, покрытия, вставки или коробки может повлиять на характеристики, внешний вид, соответствие стандартам или соответствие размерам, даже если название продукта остается неизменным. Никакая замена не должна поступать в производство только потому, что она выглядит похожей.
Возможности поставщика также влияют на риск отклонения от нормы. В руководстве для розничных продавцов по выбору поставщиков посуды объясняется, почему образец необходимо оценивать наряду с производственными возможностями, системами качества, коммуникацией, мощностью и надежностью пополнения запасов. Красивый образец свидетельствует об одном экземпляре, а не является доказательством долгосрочной эффективности поставок.
Кто утверждает каждый этап производства посуды от производителя?
Покупатель должен отвечать за разработку продукта, рыночные требования, коммерческие решения и окончательное утверждение. Производитель должен отвечать за анализ технологичности производства, проектирование процесса, изготовление оснастки, контроль производства и внутреннюю документацию по качеству. Внешние специалисты могут предоставлять подтверждающие документы, но ответственность остается за сторонами договора.
Матрица ответственности позволяет определить, кто готовит, проверяет, утверждает и получает каждый результат работы. Этот простой инструмент предотвращает ситуацию, когда менеджер по продукту предполагает, что агент по закупкам утвердил допуски на техническое состояние, или инженер на заводе предполагает, что покупатель утвердил изменения в макете. Назначение ответственных лиц делает контрольные точки более управляемыми.
Перед внесением предоплаты покупатели могут использовать вопросы производителя посуды, задаваемые перед оформлением заказа , чтобы уточнить информацию о материалах, субподряде, качестве, тестировании, оснастке, сроках поставки, упаковке, инспекции и контроле повторных заказов. Ответы следует приложить к проектной документации, если они влияют на окончательную спецификацию или договор.
Какие распространённые ошибки задерживают реализацию проектов по производству кухонной посуды от OEM-производителей?
- Запуск инструментария до утверждения требований: Последующие корректировки конструкции приводят к дорогостоящим изменениям в инструментальной оснастке.
- Утверждение образца без проведения измерений: Субъективная оценка не допускает каких-либо допустимых отклонений в процессе производства.
- Смешивание визуального прототипа с производственным образцом: Ручная обработка может скрывать ограничения процесса.
- Оставляем упаковку на потом: Непроверенные размеры, изображения или вставки могут стать причиной задержки отправки.
- Изменение компонентов только посредством сообщений: Недокументированные замены нарушают прослеживаемость и контроль образцов.
- Пропуск пилотного запуска: Изменения, связанные с масштабом, проявляются во время выполнения покупателем заказа на серийное производство.
- Полагаясь только на окончательную проверку: Дефекты, возникшие на более ранних этапах производства, становятся дорогостоящими или невозможными для исправления.
- Сравнение сроков без учета масштаба: Образец из каталога и полномасштабное испытание инструмента OEM не являются эквивалентными этапами.
Сколько времени занимает процесс производства кухонной посуды по OEM-заказам?
Общий график зависит от степени зрелости проекта, оснастки, доработок образцов, тестирования, наличия материалов, индивидуализации, объема заказа, упаковки, производственных мощностей и времени ответа покупателя. Универсальное обещание сроков выполнения заказа ненадежно, поскольку заказ на продукцию под собственной торговой маркой и заказ на фирменный продукт OEM-производителя не содержат одинаковых объемов работ.
Наиболее достоверная дата завершения рассчитывается после того, как становится известен путь развития продукта и открытые риски. Фабрика, которая выявляет зависимости, может показаться менее оптимистичной, чем та, которая указывает точную дату, но планирование на основе зависимостей проще контролировать. Качество графика определяется видимыми предположениями и этапами выпуска, а не наименьшим числом.
Часто задаваемые вопросы о процессе производства посуды по OEM-заказам
Может ли начаться серийное производство после утверждения первого образца?
Серийное производство следует начинать только после того, как утвержденный образец будет репрезентативным для производственной среды и будут оформлены все необходимые документы для выпуска. Первый визуальный или инженерный образец может потребовать корректировки оснастки, проведения валидационных испытаний, утверждения упаковки и подтверждения пилотного процесса.
Что представляет собой эталонный образец в производстве кухонной посуды?
«Золотой образец» — это контролируемый, утвержденный эталон, используемый для сравнения внешнего вида, конструкции, соответствия и качества изготовления готовой продукции. «Золотой образец» должен соответствовать действующим техническим условиям и не может заменять измеримые размеры, материалы, требования к эксплуатационным характеристикам или правила контроля.
Выполнение пилотного проекта — это то же самое, что и небольшой заказ?
Пилотный запуск — это инженерно-техническое исследование и проверка процесса с использованием заданных производственных условий. Небольшой коммерческий заказ в первую очередь определяется количеством. Пилотный запуск может производить пригодную для использования продукцию, но его основная цель — измерение повторяемости, выявление вариаций и установление контроля над процессом.
Кому принадлежит оборудование для производства кухонной посуды по OEM-заказам?
Право собственности на инструмент определяется письменным коммерческим соглашением. В соглашении должно быть указано, кто оплатил инструмент, кому он принадлежит, где он хранится, кто может им пользоваться, как он обслуживается и что происходит после прекращения отношений с поставщиком.
Можно ли изменить материал после утверждения образца?
Внесение существенных изменений должно осуществляться после официального оформления изменений. Покупатель и производитель должны оценить эксплуатационные характеристики, внешний вид, производственные процессы, соответствие стандартам, стоимость, складские запасы и последствия повторного тестирования, прежде чем утверждать пересмотренную спецификацию и эталонный образец.
Какие документы должны быть получены покупателями до отгрузки?
Необходимые документы зависят от заказа и рынка, но обычно в комплект поставки входят утвержденная спецификация, отчет об окончательной проверке, упаковочный лист, коммерческий счет-фактура, согласованные документы об испытаниях или соответствии стандартам, а также отгрузочные документы. Точный список документов должен быть указан в контракте.
Как покупателю следует сравнивать две фабрики по производству кухонной посуды?
Покупатель должен сравнить следующие параметры при одинаковых технических характеристиках: поддержка проектирования, технологические возможности, контроль оснастки, отслеживаемость материалов, дисциплина отбора проб, поддержка валидации, качество продукции, контроль изменений, производственная мощность, коммуникация, упаковка и надежность повторных заказов. Самая низкая цена не является сопоставимой, если объем технологического процесса различен.
Каково окончательное правило перехода от проектирования к массовому производству?
Главное правило заключается в том, что каждый этап должен запускаться на основе доказательств, а не инерции. Четкое техническое задание запускает проектные работы; одобренная проверка DFM запускает спецификацию; контролируемые чертежи запускают изготовление оснастки; измеренные образцы запускают проверку; стабильный пилотный проект запускает серийное производство; а соответствующая документация запускает отгрузку.
Хорошо контролируемый процесс производства посуды OEM-производителя делает больше, чем просто выполняет первый заказ. Он создает повторяемую базовую модель для повторных заказов, взаимодействия с поставщиками, контроля затрат, проверки качества, внесения изменений в упаковку и расширения ассортимента продукции в будущем. Когда на каждом этапе есть вопрос, результат, ответственный и утвержденный, путь от проектирования до массового производства становится видимым, поддающимся аудиту и коммерчески управляемым.