Proces produkcji naczyń kuchennych OEM przekształca pomysł na produkt w powtarzalny system produkcyjny poprzez dziewięć etapów: brief produktowy, przegląd projektu pod kątem produkcji, zamrożenie specyfikacji, oprzyrządowanie, próbki inżynieryjne, walidację, produkcję pilotażową, produkcję masową i ostateczne wydanie. Produkcja masowa powinna rozpocząć się dopiero po zatwierdzeniu przez kupującego i producenta mierzalnych wymagań, reprezentatywnej dla produkcji próbki referencyjnej, opakowaniu, testach i kontroli procesu.
Czas czytania: 14 minuty
Najważniejszą różnicą w przypadku naczyń kuchennych OEM jest różnica między wyprodukowaniem jednej atrakcyjnej próbki a wyprodukowaniem tysięcy spójnych egzemplarzy. Ręcznie wykończony prototyp może zademonstrować kształt i wygląd, ale nie zawsze dowodzi, że formowanie, klejenie, polerowanie, powlekanie, montaż lub pakowanie może powtórzyć rezultat. Proces etapowy zmniejsza tę różnicę, wymagając dowodów przed każdym nieodwracalnym zobowiązaniem.
Zasada praktyczna: Każdy etap produkcji naczyń kuchennych OEM powinien kończyć się nazwanym produktem końcowym i decyzją o zatwierdzeniu. Jeśli brakuje specyfikacji, próbki referencyjnej, metody testowania, pliku opakowania lub rejestru zmian, projekt nie jest gotowy do kolejnego etapu, nawet gdy kalendarz wskazuje rozpoczęcie produkcji.
Czym jest produkcja naczyń kuchennych OEM?
Produkcja naczyń kuchennych w modelu OEM oznacza, że fabryka produkuje naczynia kuchenne zgodnie z kontrolowanym przez kupującego projektem, specyfikacją, docelowymi parametrami użytkowymi i wymaganiami dotyczącymi marki. Kupujący definiuje, czym musi być produkt, a producent przetwarza te wymagania na oprzyrządowanie, materiały, procesy, kontrole, opakowanie i dokumentację produkcyjną. Dokładny podział własności projektu i odpowiedzialności inżynieryjnej musi zostać określony w umowie o projekt.
Produkcja OEM różni się od wyboru istniejącego produktu i zmiany jedynie logo lub opakowania. Program oparty na katalogu wykorzystuje sprawdzone kształty korpusów i sprawdzone narzędzia, dzięki czemu rozwój może skupić się na opcjach materiałowych, wykończeniach, brandingu i opakowaniu. Pełny program OEM może wprowadzić zastrzeżone wymagania dotyczące geometrii, uchwytów, pokrywek, konstrukcji lub wydajności, co wiąże się z większym ryzykiem inżynieryjnym, walidacyjnym, narzędziowym, kosztowym i terminowym. Kupujący mogą porównać te ścieżki w poradniku wyboru naczyń kuchennych OEM i ODM.
Jakie są dziewięć bramek kontrolnych od projektu do produkcji masowej?
| Brama | Pytanie do odpowiedzi | Wymagane wyjście | Decyzja o zwolnieniu |
|---|---|---|---|
| 1. Informacje o produkcie | Jakie funkcje muszą spełniać naczynia kuchenne i na jaki rynek są one skierowane? | Zatwierdzony opis wymagań | Zakres jest jasny pod względem handlowym i technicznym |
| 2. Przegląd DFM | Czy projekt można powtarzać? | Raport wykonalności i poprawione rysunki | Ryzyko i kompromisy są akceptowane |
| 3. Zamrożenie specyfikacji | Co dokładnie będzie mierzone i kontrolowane? | Specyfikacja produktu i wykaz materiałów | Istnieje kontrolowana linia bazowa projektu |
| 4. Oprzyrządowanie | Czy urządzenia produkcyjne potrafią tworzyć zdefiniowane projekty? | Zatwierdzony plan narzędzi i próba narzędzi | Narzędzia produkują użyteczne pierwsze części |
| 5. Próbka inżynierska | Czy produkt fizyczny spełnia zamierzenia projektowe? | Zmierzona próbka i lista problemów | Korekty projektu są zamknięte |
| 6. Walidacja | Czy produkt spełnia zamierzone zastosowanie i wymagania rynku? | Wyniki testów i zatwierdzona próbka odniesienia | Akceptowane są wydajność i zgodność |
| 7. Przebieg pilotażowy | Czy proces produkcyjny może powtórzyć zatwierdzony wynik? | Raport pilotażowy, plan kontroli i limity | Proces jest udostępniany w celu skalowania |
| 8. Produkcja masowa | Czy każda partia jest kontrolowana w trakcie produkcji? | Śledzone zapisy produkcji i kontroli | Jednostki zgodne przechodzą do pakowania |
| 9. Wersja ostateczna | Czy zamówienie jest kompletne i gotowe do wysyłki? | Kontrola końcowa i dokumenty wysyłkowe | Zwolniono towary uprawnione |
Brama 1: W jaki sposób kupujący powinien zdefiniować opis produktu?
Opis produktu powinien określać użytkownika, zadanie gotowania, kanał sprzedaży, rynek docelowy, pozycję cenową, oczekiwaną wielkość produkcji, datę wprowadzenia na rynek oraz niepodlegające negocjacjom wymagania dotyczące produktu. Garnek restauracyjny i patelnia konsumencka mogą być wykonane ze stali nierdzewnej, ale ich pojemność, obsługa, trwałość, opakowanie i priorytety kontroli różnią się. Opis produktu uniemożliwia fabryce prawidłowe rozwiązanie niewłaściwego problemu handlowego.
Przydatny opis identyfikuje mierzalne rezultaty, a nie subiektywne przymiotniki. Określenie „uchwyt premium” jest niejednoznaczne, podczas gdy wymagany materiał uchwytu, sposób mocowania, oczekiwana temperatura, docelowa równowaga i odniesienie do wyglądu dają inżynierom podstawę do oceny. Zdjęcia referencyjne mogą wyjaśnić intencje, ale nie powinny zastępować wymiarów, materiałów, konstrukcji ani wymagań dotyczących wydajności.
Kupujący powinien również określić rynek docelowy przed rozpoczęciem prac projektowych. Wymagania dotyczące kontaktu z żywnością, etykietowanie, język opakowania, zakres testów i dokumentacja mogą mieć wpływ na materiały i konstrukcję. Dodanie rynku po zatwierdzeniu narzędzi może wymusić przeprojektowanie, ponieważ komponent zaakceptowany w jednym regionie może nie spełniać planu zgodności innego kupującego.
Brama 2: Co dzieje się podczas projektowania pod kątem produkcji?
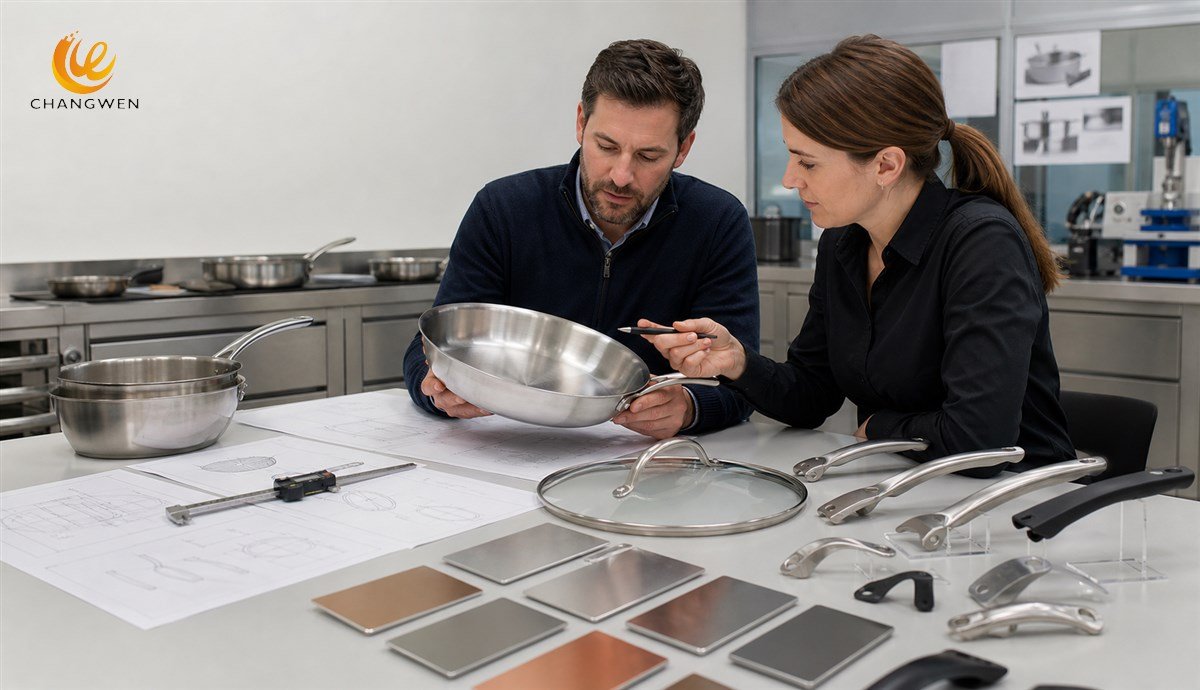
Projektowanie pod kątem produkcji (DFM) sprawdza, czy koncepcję można konsekwentnie produkować przy użyciu dostępnych materiałów, narzędzi, maszyn, tolerancji i metod kontroli. Fabryka dokonuje przeglądu głębokości korpusu, współczynnika zagięcia, przejścia między ściankami, geometrii obrzeża, konstrukcji podstawy, mocowania uchwytu, dopasowania pokrywy, dostępu do wykończenia, kolejności montażu i ograniczeń dotyczących pakowania. DFM nie jest żądaniem osłabienia projektu; to ustrukturyzowane porównanie założeń projektowych z powtarzalną produkcją.
Dobra recenzja DFM wyraźnie przedstawia kompromisy. Zwiększenie grubości ścianek może poprawić postrzeganą solidność, ale może zmienić siłę formowania, wagę, zachowanie podczas nagrzewania, koszt i koszty wysyłki. Wyraźnie wyprofilowany uchwyt może wzmocnić identyfikację wizualną, ale wymaga specjalnego oprzyrządowania i trudniejszego polerowania. Kupujący może następnie wybrać, która korzyść uzasadnia dodatkowe ograniczenia produkcyjne.
Decyzje dotyczące materiałów należą do procesu DFM, ponieważ gatunek i konstrukcja wpływają zarówno na wydajność produktu, jak i zachowanie podczas produkcji. Konstrukcje ze stali nierdzewnej, aluminium, stali węglowej i wielomateriałowe wymagają różnych metod formowania, łączenia, obróbki powierzchni i testowania. W przypadku produktów ze stali nierdzewnej, przewodnik po naczyniach kuchennych ze stali nierdzewnej 201 kontra 304 wyjaśnia, jak dobór materiału wpływa na środowisko korozyjne, pozycję produktu i koszty produkcji.
Bramka 3: Co w specyfikacji produktu musi zostać zamrożone?
Zamrożenie specyfikacji tworzy kontrolowaną linię bazową, której muszą przestrzegać zespoły inżynieryjne, zakupowe, produkcyjne i kontroli jakości. Specyfikacja powinna określać wymiary i tolerancje, materiał każdego elementu konstrukcyjnego i mającego kontakt z żywnością, konstrukcję korpusu i podstawy, grubość, zakres wagowy, wykończenie, kolor, dopasowanie uchwytu i pokrywy, metodę tworzenia logo, testy wydajności, ograniczenia dotyczące wyglądu, opakowanie, etykiety oraz zatwierdzoną grafikę.
Wykaz materiałów powinien uwzględniać każdy komponent, a nie tylko widoczny korpus. Patelnia może być wykonana z zatwierdzonej stali, ale nie zostać zaakceptowana z powodu zmiany uchwytu, nitu, płyty podstawy, powłoki, pokrętła, wkładki lub kartonu. Kontrola na poziomie komponentu ujawnia ewentualne zamienniki przed rozpoczęciem produkcji.
Zamrożenie specyfikacji nie oznacza, że późniejsze zmiany są niemożliwe. Oznacza to, że każda późniejsza zmiana musi zostać udokumentowana, oceniona, zatwierdzona i powiązana z nową wersją. Rejestr zmian powinien określać, co uległo zmianie, dlaczego, które próbki lub testy należy powtórzyć, które zapasy są objęte zmianami oraz kiedy nowa wersja wchodzi w życie. Niekontrolowane zmiany ustne są częstą przyczyną niezgodności między próbką a produkcją.
Brama 4: W jaki sposób opracowuje się i zatwierdza naczynia kuchenne?
Narzędzia do produkcji naczyń kuchennych mogą obejmować matryce formujące, narzędzia do przycinania, uchwyty do klejenia, formy do uchwytów, uchwyty spawalnicze, uchwyty polerskie, przyrządy pomiarowe i matryce do pakowania. Wymagane narzędzia zależą od tego, czy projekt wykorzystuje istniejącą platformę, modyfikuje istniejący element, czy wprowadza nową geometrię. Lista narzędzi powinna określać właściciela, przewidywane zastosowanie, przechowywanie, konserwację, przeglądy i kryteria akceptacji.
Zatwierdzenie narzędzia powinno uwzględniać nie tylko wygląd, ale i jakość części wyprodukowanych przez narzędzie. Części próbne ujawniają sprężystość, pocienienie, odkształcenia, spójność wykończenia, ślady na powierzchni, dopasowanie pokrywy, wyrównanie uchwytu i inne problemy, których rysunek nie jest w stanie w pełni przewidzieć. Korekta narzędzia przed zatwierdzeniem jest zazwyczaj mniej uciążliwa niż kompensacja błędu poprzez ręczne wykończenie w produkcji masowej.
Koszty oprzyrządowania powinny być oddzielone od powtarzalnych kosztów jednostkowych, aby kupujący mogli zrozumieć inwestycję i uczciwie porównać oferty. Model kosztów produkcji naczyń kuchennych OEM wyjaśnia, w jaki sposób rozwój, oprzyrządowanie, materiały, jakość, opakowanie i logistyka tworzą różne warstwy kosztów. Niska wycena narzędzi nie jest automatycznie korzystniejsza, jeśli wytwarzają one niestabilne części lub nie mają zapewnionych warunków własności.
Bramka 5: Co ma udowodnić próbka inżynierska?
Próbka inżynieryjna dowodzi, że projekt fizyczny spełnia określone wymiary, relacje montażowe, cele dotyczące wyglądu i podstawowe funkcje. Próbkę należy zmierzyć zgodnie ze specyfikacją zamrożoną w pamięci, a wszelkie odchylenia należy odnotować. Zatwierdzenie oparte wyłącznie na zdjęciach nie może w wystarczającym stopniu potwierdzić wagi, wyważenia, faktury wykończenia, płaskości, dopasowania ani obsługi.
Różne rodzaje próbek odpowiadają na różne pytania. Makieta wizualna może potwierdzić proporcje i styl, prototyp funkcjonalny może posłużyć do przetestowania użytkowania, a próbka narzędzia produkcyjnego może zademonstrować rzeczywisty proces produkcji. Kupujący powinni oznaczyć każdy rodzaj próbki, aby zatwierdzenie modelu wyglądu nie było mylone z autoryzacją do rozpoczęcia masowej produkcji.
Przykładowy przegląd powinien skutkować zamkniętą listą problemów. Każdy problem wymaga wskazania osoby odpowiedzialnej, działań naprawczych, terminu, dokumentu, którego dotyczy problem, oraz wyniku weryfikacji. Komentarze takie jak „poprawić polerowanie” są zbyt ogólnikowe; przegląd powinien określać lokalizację, rodzaj usterki, dopuszczalną granicę i zatwierdzony standard porównania.
Brama 6: Czym różnią się weryfikacja projektu i walidacja produktu?
Weryfikacja projektu polega na sprawdzeniu, czy produkt został wykonany zgodnie ze specyfikacją. Walidacja produktu polega na sprawdzeniu, czy określony produkt jest odpowiedni dla docelowego użytkownika i rynku. Rondel może przejść kontrolę wymiarową, ale nadal wydawać się niestabilny na docelowej płycie kuchennej lub mieć uchwyt, który jest niewygodny przy realistycznym obciążeniu. Odpowiedź na oba te pytania musi zostać udzielona, zanim próbka stanie się produktem referencyjnym do produkcji masowej.
Testy powinny być wybrane na podstawie materiału produktu, konstrukcji, ryzyka, przeznaczenia, wymagań miejsca przeznaczenia oraz protokołu kupującego. Odpowiednie kontrole mogą obejmować identyfikację materiału, wymiary, pojemność, płaskość podstawy, mocowanie uchwytu, dopasowanie pokrywki, właściwości termiczne, narażenie na korozję, wydajność powłoki, odporność na uderzenia, ochronę opakowania lub dokładność etykiety. Artykuł nie powinien zakładać, że każdy test ma zastosowanie do każdego rodzaju naczyń kuchennych; uzgodniony plan testów określa właściwy zakres.
Próbka referencyjna nabiera znaczenia tylko wtedy, gdy jest powiązana z tą samą wersją specyfikacji i wynikami badań, które zostały wykorzystane w produkcji. Kupujący i producent powinni zidentyfikować, zaplombować, podpisać, sfotografować lub w inny sposób kontrolować zatwierdzoną próbkę referencyjną zgodnie ze swoim systemem jakości. Nieoznakowana próbka na półce fabrycznej nie może wiarygodnie kontrolować przyszłych partii.
Brama 7: Dlaczego przed produkcją masową konieczne jest przeprowadzenie próby pilotażowej?
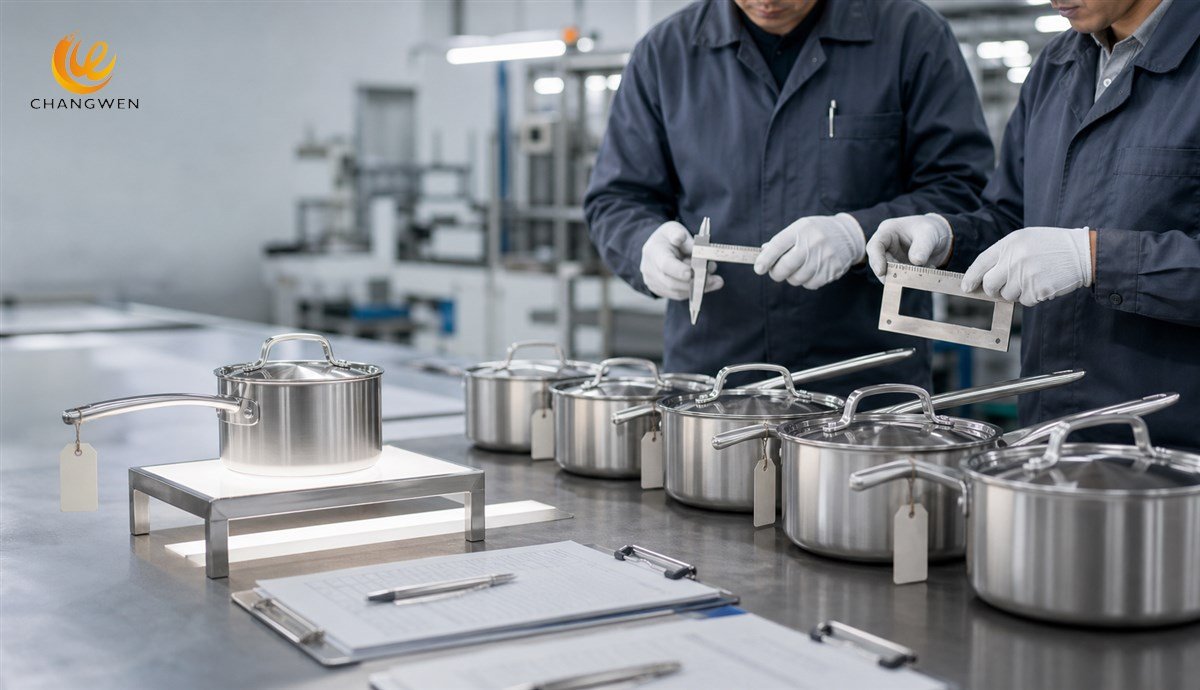
Test pilotażowy testuje proces produkcyjny, a nie tylko powtarza pracę próbną. Pilot wykorzystuje zamierzone narzędzia, materiały, operatorów, ustawienia, sekwencję montażu, metody kontroli i opakowania, aby wykryć problemy, które pojawiają się dopiero, gdy na linii produkcyjnej przemieszcza się wiele jednostek. Pilot odpowiada zatem na pytanie, czy zatwierdzony projekt można odtworzyć ze stabilną prędkością.
Ocena pilotażowa powinna porównywać zmienność między egzemplarzami, a nie tylko najlepszy egzemplarz. Inspektorzy powinni badać rozrzut wymiarowy, spójność powierzchni, płaskość podstawy, wyrównanie komponentów, wymienność pokrywek, umiejscowienie logo, dopasowanie opakowania oraz wzory defektów. Proces, który wytwarza jeden doskonały produkt spośród wielu niestabilnych egzemplarzy, nie jest gotowy do masowej produkcji.
Raport pilotażowy powinien zawierać informacje o rzeczywistych ustawieniach, wydajności, problemach, działaniach korygujących, częstotliwości inspekcji, planie pobierania próbek oraz limitach wydania. Jeśli pilotaż wymaga znacznych korekt ręcznych, zespół powinien ustalić, czy prace te stanowią kontrolowany etap produkcji, czy też dowód na to, że oprzyrządowanie i możliwości procesu pozostają niewystarczające. Ukryte poprawki zmniejszają przewidywalność skali.
Co musi zostać zatwierdzone przy wprowadzeniu produktu do masowej produkcji?
Dopuszczenie do produkcji masowej wymaga zatwierdzonej specyfikacji, zestawienia materiałów, próbki referencyjnej produkcji, wyników testów, statusu oprzyrządowania, przebiegu procesu, planu kontroli, instrukcji kontroli, dokumentacji opakowań, ilości zamówienia, harmonogramu i rejestru zmian. Zatwierdzenie komercyjne jest niewystarczające, dopóki dowody techniczne pozostają otwarte.
Plan kontroli powinien łączyć każde istotne wymaganie z etapem produkcji, metodą kontroli, częstotliwością, wyposażeniem, limitem, zapisem i reakcją. Tożsamość materiału jest ustalana podczas kontroli wejściowej; wymiary można sprawdzić po uformowaniu; klejenie lub płaskość mogą wymagać kontroli procesu; wykończenie i montaż wymagają kryteriów wizualnych i funkcjonalnych; opakowanie wymaga weryfikacji numeru SKU i ilości. Kontrola końcowa nie jest w stanie odtworzyć kontroli, której brakowało na wcześniejszym etapie.
Kupujący powinien również potwierdzić, w jaki sposób materiały niezgodne zostaną zidentyfikowane, odizolowane, poddane przeglądowi, przerobione lub odrzucone. Zdefiniowany plan reagowania zapobiega ponownemu wprowadzeniu do procesu produkcyjnego jednostek budzących wątpliwości bez autoryzacji. Identyfikowalność powinna łączyć partie surowców i komponentów z odpowiednimi zapisami produkcji wyrobów gotowych na poziomie odpowiednim dla projektu.
Brama 8: Jak naczynia kuchenne przechodzą przez masową produkcję?
Produkcja masowa rozpoczyna się od zatwierdzonych materiałów i komponentów. Kontrola wejściowa weryfikuje, czy metal, uchwyty, pokrywy, elementy złączne, powłoki, opakowania i etykiety są zgodne z wykazem materiałów i wymaganą dokumentacją. Rozpoczęcie produkcji od niezweryfikowanych materiałów wejściowych prowadzi do wad, których późniejsza kontrola wyglądu może nie wykryć.
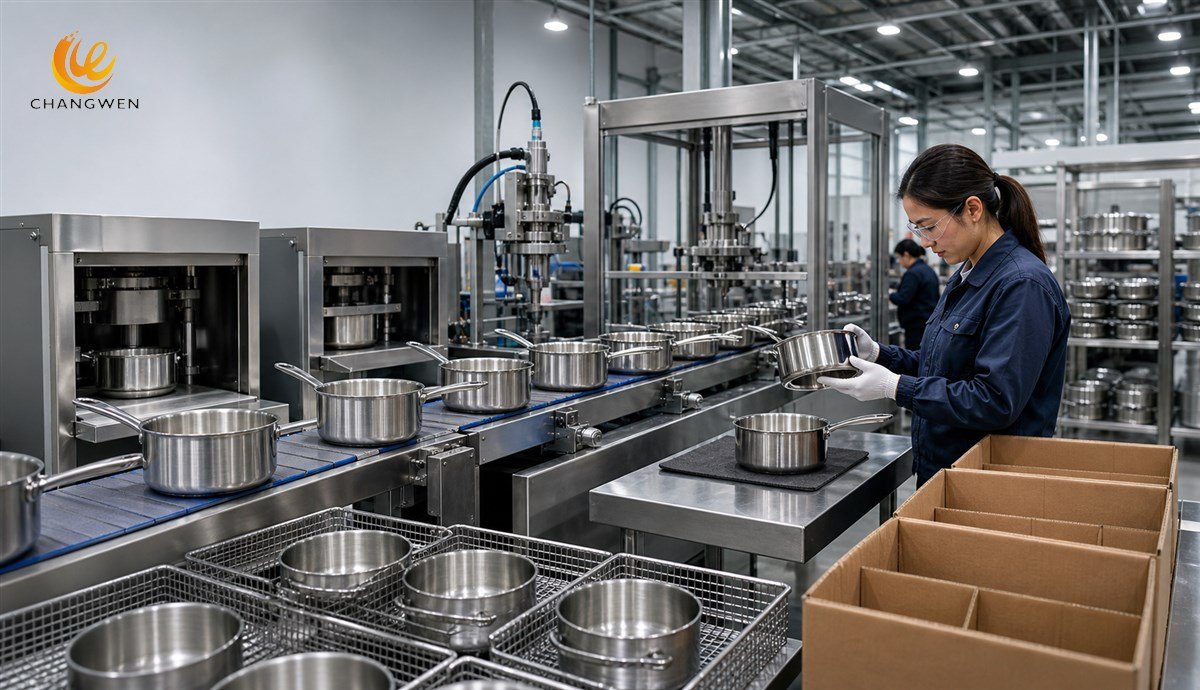
Proces produkcji korpusu zależy od konstrukcji naczyń kuchennych. Typowe etapy obróbki metalu mogą obejmować przygotowanie wykroju, formowanie lub ciągnienie, przycinanie, łączenie podstawy, obróbkę skrawaniem, spawanie lub nitowanie, szlifowanie, polerowanie, powlekanie lub obróbkę powierzchni, czyszczenie, montaż, znakowanie i kontrolę. Rzeczywisty proces powinien być specyficzny dla danego produktu, ponieważ naczynia ze stali nierdzewnej, aluminiowe, ze stali węglowej i konstrukcje platerowane nie podlegają jednemu uniwersalnemu procesowi.
Kontrola procesu powinna odbywać się w pobliżu operacji, która generuje daną cechę. Uformowane wymiary są najbardziej przydatne, zanim montaż w dalszej części procesu ukryje przyczynę; wyrównanie uchwytów należy sprawdzić, gdy mocowanie nadal można skorygować; wady wykończenia należy wykryć, zanim pakowanie zwiększy koszty. Wcześniejsze wykrycie zmniejsza wartość dodaną niezgodnego produktu.
Dokumentacja produkcji masowej powinna zawierać informacje o wersji produktu, partii, dacie, linii produkcyjnej lub procesie, wyniku kontroli oraz autoryzowanym sposobie postępowania. Dokumentacja nie jest dokumentacją samą w sobie; pozwala producentowi zidentyfikować miejsce, w którym rozpoczęła się odchyłka i które gotowe jednostki mogą być nią dotknięte. Ta możliwość jest szczególnie ważna w przypadku zamówień powtarzalnych, ponieważ spójność musi być wykazywana w czasie, a nie tylko podczas wprowadzania produktu na rynek.
Brama 9: Co dzieje się podczas ostatecznej kontroli i zwolnienia przesyłki?
Kontrola końcowa weryfikuje, czy zrealizowane zamówienie jest zgodne z zatwierdzonymi wymaganiami dotyczącymi produktu, opakowania, etykietowania, ilości i wykonania przed wysyłką. Plan kontroli powinien określać partię, metodę pobierania próbek, kategorie wad, zasady odbioru, wymiary, kontrole funkcjonalne, kontrole opakowań oraz format raportowania. Ogólne stwierdzenie, że towary „przeszły kontrolę jakości”, nie stanowi wystarczającego dowodu na zwolnienie.
Kontrola końcowa uzupełnia kontrolę procesu, a nie ją zastępuje. Niektórych cech nie da się ekonomicznie ani wiarygodnie zweryfikować po zapakowaniu, a pozytywna próbka nie może stanowić dowodu na stabilność niekontrolowanego procesu. Ścisła kontrola produkcji zapobiega wadom; kontrola końcowa pozwala oszacować, czy gotowa partia spełnia uzgodnione zasady zwolnienia.
Zwolnienie przesyłki powinno również potwierdzać fakturę handlową, specyfikację opakowania, liczbę kartonów, oznaczenia, dokumenty produktu i testy, etykiety docelowe oraz uzgodnione warunki wysyłki. Walidacja opakowania ma znaczenie, ponieważ zgodna z zamówieniem blacha, która dotrze porysowana, zdeformowana, mokra lub błędnie oznaczona, nadal będzie uznana za niedostarczoną. Zatwierdzone opakowanie musi chronić produkt na całej długości planowanej trasy dystrybucji.
W jaki sposób kupujący mogą zapobiegać przesunięciu próbki do produkcji?
Odstęp między próbką a produkcją można zapobiec, kontrolując specyfikację, zestawienie materiałów, próbkę referencyjną, ustawienia procesu, zatwierdzone źródła i zmiany w ramach jednego systemu. Sama próbka nie może zdefiniować ukrytych materiałów, tolerancji ani szczegółów procesu. Fabryka i nabywca potrzebują spójnego łańcucha dowodowego od rewizji projektu do wysyłki partii.
Kupujący powinni zapytać, kto może autoryzować zamienniki i jak dokumentować ich zatwierdzenie. Wymiana uchwytu, metalu, powłoki, wkładki lub obudowy może wpłynąć na wydajność, wygląd, zgodność lub dopasowanie, nawet jeśli nazwa produktu pozostaje niezmieniona. Żaden zamiennik nie powinien trafić do produkcji tylko dlatego, że wygląda podobnie.
Możliwości dostawcy również wpływają na ryzyko dryfu. Poradnik dla sprzedawców detalicznych dotyczący wyboru dostawców naczyń kuchennych wyjaśnia, dlaczego próbkę należy oceniać w kontekście możliwości procesu, systemów jakości, komunikacji, wydajności i niezawodności uzupełniania zapasów. Piękna próbka jest dowodem na istnienie jednostki, a nie dowodem długoterminowej wydajności dostaw.
Kto zatwierdza każdy etap produkcji naczyń kuchennych OEM?
Kupujący powinien posiadać prawa własności do produktu, wymagania rynkowe, decyzje handlowe i ostateczne zatwierdzenia. Producent powinien posiadać prawa własności do analizy wykonalności, projektu procesu, wykonania oprzyrządowania, kontroli produkcji i wewnętrznej dokumentacji jakościowej. Zewnętrzni specjaliści mogą dostarczyć dowody, ale odpowiedzialność pozostaje po stronie stron umowy.
Macierz odpowiedzialności pozwala określić, kto przygotowuje, weryfikuje, zatwierdza i odbiera każdy produkt. To proste narzędzie zapobiega założeniu przez menedżera produktu, że agent ds. zaopatrzenia zatwierdził tolerancje inżynieryjne, a przez inżyniera w fabryce, że kupujący zatwierdził poprawkę w projekcie graficznym. Nazwane upoważnienie umożliwia egzekwowanie przepisów.
Przed wpłaceniem zaliczki kupujący mogą zadać producentowi naczyń kuchennych pytania przed złożeniem zamówienia , aby doprecyzować kwestie dotyczące materiałów, podwykonawstwa, jakości, testów, oprzyrządowania, czasu realizacji, opakowania, kontroli i kontroli powtarzalnych zamówień. Odpowiedzi należy dołączyć do dokumentacji projektu, jeśli mają one wpływ na ostateczną specyfikację lub umowę.
Jakie najczęstsze błędy opóźniają projekty związane z naczyniami kuchennymi OEM?
- Rozpoczęcie pracy nad narzędziami przed zamrożeniem wymagań: późniejsze zmiany projektu powodują kosztowne zmiany narzędzi.
- Zatwierdzenie próbki bez pomiarów: subiektywna akceptacja nie daje produkcji żadnej użytecznej tolerancji.
- Pomylenie prototypu wizualnego z próbką produkcyjną: Ręczne wykończenie może maskować ograniczenia procesu.
- Pozostawienie opakowania na koniec: niezweryfikowane wymiary, grafiki lub wkładki mogą zablokować wysyłkę.
- Zmiana komponentów tylko za pomocą wiadomości: nieudokumentowane zamienniki uniemożliwiają śledzenie pochodzenia produktu i kontrolę próbek.
- Pominięcie przebiegu pilotażowego: różnice wynikające ze skali pojawiają się w momencie realizacji opłaconego zamówienia na masową produkcję.
- Opierając się wyłącznie na kontroli końcowej: wady powstałe na wcześniejszym etapie stają się kosztowne lub niemożliwe do naprawienia.
- Porównywanie osi czasu bez zakresu: egzemplarz katalogowy i pełna wersja próbna narzędzia OEM nie są równoważnymi kamieniami milowymi.
Jak długo trwa proces produkcji naczyń kuchennych OEM?
Całkowity harmonogram zależy od dojrzałości projektu, oprzyrządowania, poprawek próbek, testów, dostępności materiałów, personalizacji, ilości zamówienia, opakowania, mocy produkcyjnych fabryki i czasu reakcji klienta. Uniwersalna obietnica dotycząca czasu realizacji jest zawodna, ponieważ zamówienie na istniejącą platformę pod marką własną i zastrzeżony produkt w pełni OEM nie obejmują tej samej pracy.
Najbardziej wiarygodna data ukończenia jest obliczana po poznaniu ścieżki produktu i otwartych ryzyk. Fabryka, która identyfikuje zależności, może wydawać się mniej optymistyczna niż ta podająca bezpośrednią datę, ale planowanie oparte na zależnościach jest łatwiejsze do kontrolowania. Jakość harmonogramu wynika z widocznych założeń i bramek wydania, a nie z najmniejszej liczby.
Najczęściej zadawane pytania dotyczące procesu produkcji naczyń kuchennych OEM
Czy produkcja masowa może się rozpocząć po zatwierdzeniu pierwszej próbki?
Produkcja masowa powinna rozpocząć się dopiero wtedy, gdy zatwierdzona próbka będzie reprezentatywna dla produkcji, a wszystkie dokumenty dopuszczające do produkcji będą kompletne. Pierwsza próbka wizualna lub inżynieryjna może nadal wymagać poprawek w oprzyrządowaniu, testów walidacyjnych, zatwierdzenia opakowania i zatwierdzenia procesu pilotażowego.
Czym jest złota próbka w produkcji naczyń kuchennych?
Złota próbka to kontrolowany, zatwierdzony punkt odniesienia służący do porównywania wyglądu, konstrukcji, dopasowania i wykonania produktu. Złota próbka musi być zgodna z aktualną specyfikacją i nie może zastąpić mierzalnych wymiarów, materiałów, wymagań wydajnościowych ani zasad kontroli.
Czy projekt pilotażowy jest tym samym co małe zamówienie?
Próba pilotażowa to działanie inżynieryjne i walidacyjne procesu z wykorzystaniem zamierzonych warunków produkcji. Małe zamówienie komercyjne to przede wszystkim decyzja o ilości. Próba pilotażowa może wytworzyć użyteczne towary, ale jej głównym celem jest pomiar powtarzalności, identyfikacja zmienności i ustanowienie kontroli procesu.
Kto jest właścicielem OEM narzędzi kuchennych?
Własność narzędzia zależy od pisemnej umowy handlowej. Umowa powinna określać, kto zapłacił za narzędzie, kto jest jego właścicielem, gdzie jest przechowywane, kto może z niego korzystać, jak jest konserwowane oraz co się stanie po zakończeniu współpracy z dostawcą.
Czy materiał można zmienić po zatwierdzeniu próbki?
Zmiana materiału powinna być przeprowadzona zgodnie z formalną kontrolą zmian. Kupujący i producent muszą ocenić wydajność, wygląd, proces produkcji, zgodność, koszty, zapasy i konsekwencje ponownego testowania przed zatwierdzeniem zmienionej specyfikacji i próbki referencyjnej.
Jakie dokumenty powinien otrzymać kupujący przed wysyłką?
Wymagane dokumenty zależą od zamówienia i rynku, ale pakiet wydania zazwyczaj zawiera zatwierdzoną specyfikację, raport z kontroli końcowej, listę pakowania, fakturę handlową, uzgodnione dokumenty testowe lub dotyczące zgodności oraz dokumenty wysyłkowe. Kontrakt powinien określać dokładną listę.
Jak kupujący powinien porównać dwie fabryki produkujące naczynia kuchenne OEM?
Kupujący powinien porównać wsparcie projektowe, możliwości procesu, kontrolę narzędzi, identyfikowalność materiałów, dyscyplinę próbkowania, wsparcie walidacji, jakość produkcji, kontrolę zmian, wydajność, komunikację, pakowanie i niezawodność powtarzalnych zamówień w ramach tej samej specyfikacji. Najniższa oferta nie jest porównywalna, gdy zakres procesu jest inny.
Jaka będzie ostateczna zasada przejścia od projektowania do produkcji masowej?
Ostateczna zasada stanowi, że każdy etap powinien być publikowany na podstawie dowodów, a nie momentum. Jasny brief publikuje prace projektowe; zaakceptowany przegląd DFM publikuje specyfikację; kontrolowane rysunki publikują narzędzia; próbki pomiarowe walidują walidację; stabilny pilotaż publikuje produkcję masową; a zgodne z wymaganiami zapisy publikują dostawę.
Dobrze kontrolowany proces produkcji naczyń kuchennych OEM to coś więcej niż tylko realizacja pierwszego zamówienia. Tworzy on powtarzalną bazę dla ponownych zamówień, komunikacji z dostawcami, kontroli kosztów, kontroli jakości, modyfikacji opakowań i przyszłych rozszerzeń produktu. Gdy każda brama ma pytanie, produkt, właściciela i zatwierdzenie, ścieżka od projektu do produkcji masowej staje się widoczna, możliwa do skontrolowania i komercyjnie zarządzalna.